A SketchUp-modelltől a CNC-előkészítésig: hogyan lesz a bútorból furatos DXF?
Röviden: egy szép 3D bútor még nem jelent gyártható CNC-adatot. Ahhoz, hogy a modellből táblára rendezett alkatrész, pontos furat és használható DXF legyen, a geometriát, az anyagot, az élzárást és a technológiai korlátokat is egyetlen, ellenőrizhető folyamatba kell rendezni.
1. Értelmes modell
A korpusz, az oldal, a polc és az ajtó önállóan felismerhető alkatrész legyen, ne csak összefüggő vonalak halmaza.
2. Valós művelet
A pánt-, tipli-, polctartó- és sínfuratoknak nem jegyzetként, hanem egyértelmű geometriaként kell a modellben szerepelniük.
3. Ellenőrzött átadás
A DXF még nem gépkód: a CAM-ben dől el a szerszám, a fogásmélység, a marási sorrend és a gépvezérlés.
A 3D modell és a CNC-program között van egy fontos fordítás
SketchUpban természetes, hogy egy bútort térben nézünk: látjuk az oldallapot, a polcot, a frontot és az összeállítást. A nesting CNC viszont síkban dolgozik. A gépnek azt kell tudnia, milyen kontúrt vágjon ki egy táblából, hol fúrjon, és milyen megmunkálás következik ezután.
Ezért a 3D modellből nem egyszerűen „lapos rajz” készül. Az alkatrészeket ki kell választani, egységes 2D síkba kell helyezni, azonosítani kell az anyagukat és meg kell őrizni a kontúrjukhoz tartozó furatokat. Csak ezután lehet értelmesen beszélni táblakiosztásról vagy DXF-exportról.
A gyakori félreértés: a SketchUp-modell nem közvetlenül CNC-program. A modellből előkészített 2D geometria és DXF keletkezhet; a konkrét szerszámpályát és gépi programot a CAM-rendszer állítja elő.
Így épül fel a digitális lánc
Modell
Csoportok és komponensek alkotják a valódi bútoralkatrészeket.
Furatok
A szerelvényhelyek körgeometriaként kapcsolódnak az alkatrészhez.
2D előkészítés
A rendszer síkba fekteti, kontúrra és körökre bontja az alkatrészt.
Nesting
Az anyagonkénti alkatrészméretek táblákra rendeződnek.
DXF és CAM
A rajzból ellenőrzött szerszámpálya, végül gépvezérlés készül.
Mi számít alkatrésznek a modellben?
A CNC-előkészítő a kijelölt SketchUp-csoportokat és komponenseket járja be. Ha egy korpusz több valódi alkatrészt tartalmaz, továbbhalad az oldalak, polcok és frontok felé. Ha egy elem már csak saját geometriából és műveleti segédcsoportokból áll, azt önálló kiterítendő alkatrészként kezeli.
Ez egyszerű szabály, de fontos következménye van: a jól szervezett modell nemcsak átláthatóbb, hanem megbízhatóbban feldolgozható. Egy polc, amely véletlenül az egész szekrény részeként, rendezetlen vonalakból épül fel, nem tudja ugyanazt az egyértelmű gyártási adatot adni, mint egy önálló alkatrész.
Anyag, név és címke: nem díszítő információ
Az alkatrészhez a rendszer anyagot, nevet és SketchUp-címkét is társít. Az anyag alapján különülnek el a táblakiosztások; a név vagy címke a 2D előnézeten és a DXF-rétegekben segít visszatalálni az alkatrészhez. Ez teszi lehetővé, hogy egy terv módosítása után ne névtelen téglalapokat, hanem értelmezhető műhelyrajzot kapjunk.
A furat akkor hasznos, ha geometria is van mögötte
A bútorgyártásban sok kritikus részlet nem a külső méretben van: ide tartoznak a kivetőpántok, a tiplik, a polctartók és a fióksínek furatai. A CutListTools Furatkezelő Központja ezeket kattintás alapú műveletekkel helyezi el a modellben. A furatok külön, az alkatrészhez tartozó segédcsoportokban és körökként jelennek meg.
A CNC-előkészítés ezeket a köröket kiolvassa, a kontúrhoz tartozó koordinátájukat pedig megtartja. Így a táblára fordított alkatrészen a pánthely vagy a tiplihely nem egy kézzel felírt megjegyzés, hanem a DXF-be is átkerülő geometriai adat.
Kör
A kör alakú furat átmérővel és középponttal kerül át a 2D adatba.
Kontúr
A külső forma és a kivágások zárt vonalláncként állnak rendelkezésre.
Réteg
A címkék és anyagnevek segítik a CAM-ben a rendezett értelmezést.
Előre tervezhető furatsémák a webes felületen
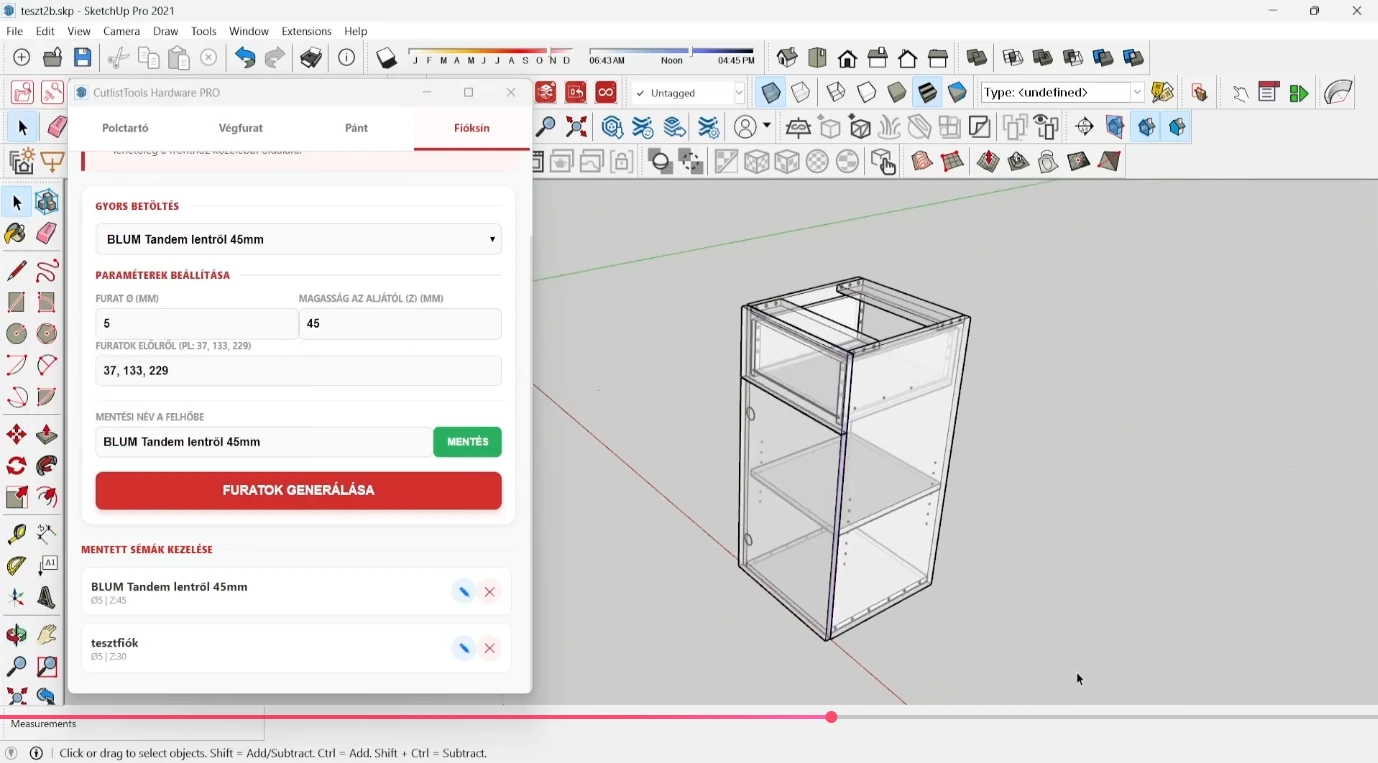
Nem minden furatkiosztást kell a SketchUp előtt kitalálni. A webes Vasalatkezelő Központban névvel menthető, később újrahasználható beállítások készíthetők polctartóhoz, tiplihez, pánthoz és fióksínhez. A webes felületen tehát a furat szabályát tervezzük meg, nem magát a bútorlapot rajzoljuk meg.
Fióksínnél például megadható a furatátmérő, a sín magassági helyzete, valamint az előlaptól mért furatpozíciók sora. Egy jól elnevezett séma így lehet egy adott síncsalád saját kiosztása; amikor újra a SketchUp-modell elé kerülünk, a mentett beállítást egyszerűen behívhatjuk, és a plugin a kijelölt alkatrészre helyezi a köröket.
Ennek gyakorlati haszna a szabványosítás: ugyanaz a vasalat ugyanazzal a furatlogikával kerülhet több tervbe is, miközben a CNC-nestinghez már a tényleges furatgeometria jut tovább.
Élzárás: a külső méret csökken, a furat nem mozdul el
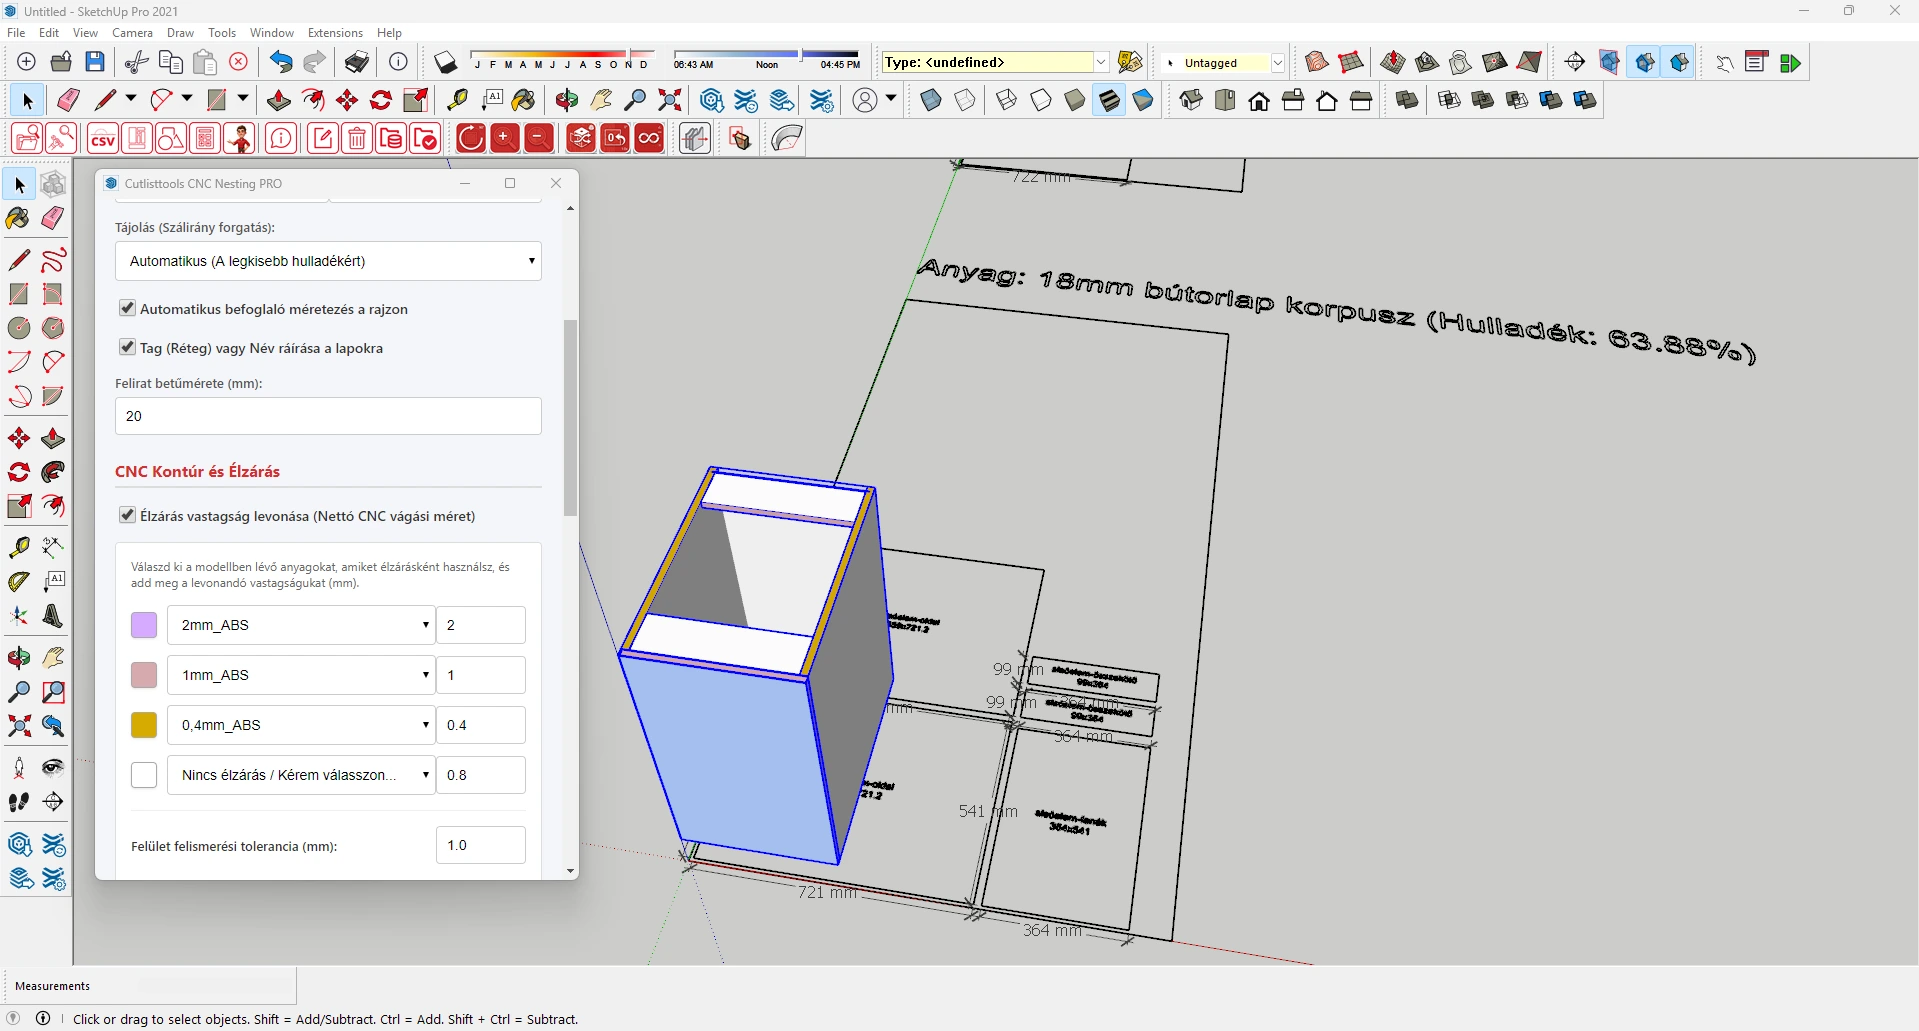
Ha egy élhez élzáróanyag van hozzárendelve, a program az adott él élzáróvastagságát levonja a CNC-kontúrból. Vagyis csak az alkatrész külső, nettó mérete lesz kisebb az érintett oldalon; a levonás a nestingre küldött kontúrt érinti.
A furatok helye közben változatlan marad: a furatkörök koordinátája nem tolódik el az élzárás levonása miatt. Így a kész bútor méretrendszeréhez tartozó furatpozíció megmarad, miközben a CNC-nek a helyes nettó külső méretű alkatrészt adjuk át. Az első gyártás előtt ezt is érdemes próbadarabon és a CAM-ben ellenőrizni.
Mit csinál valójában a nesting?
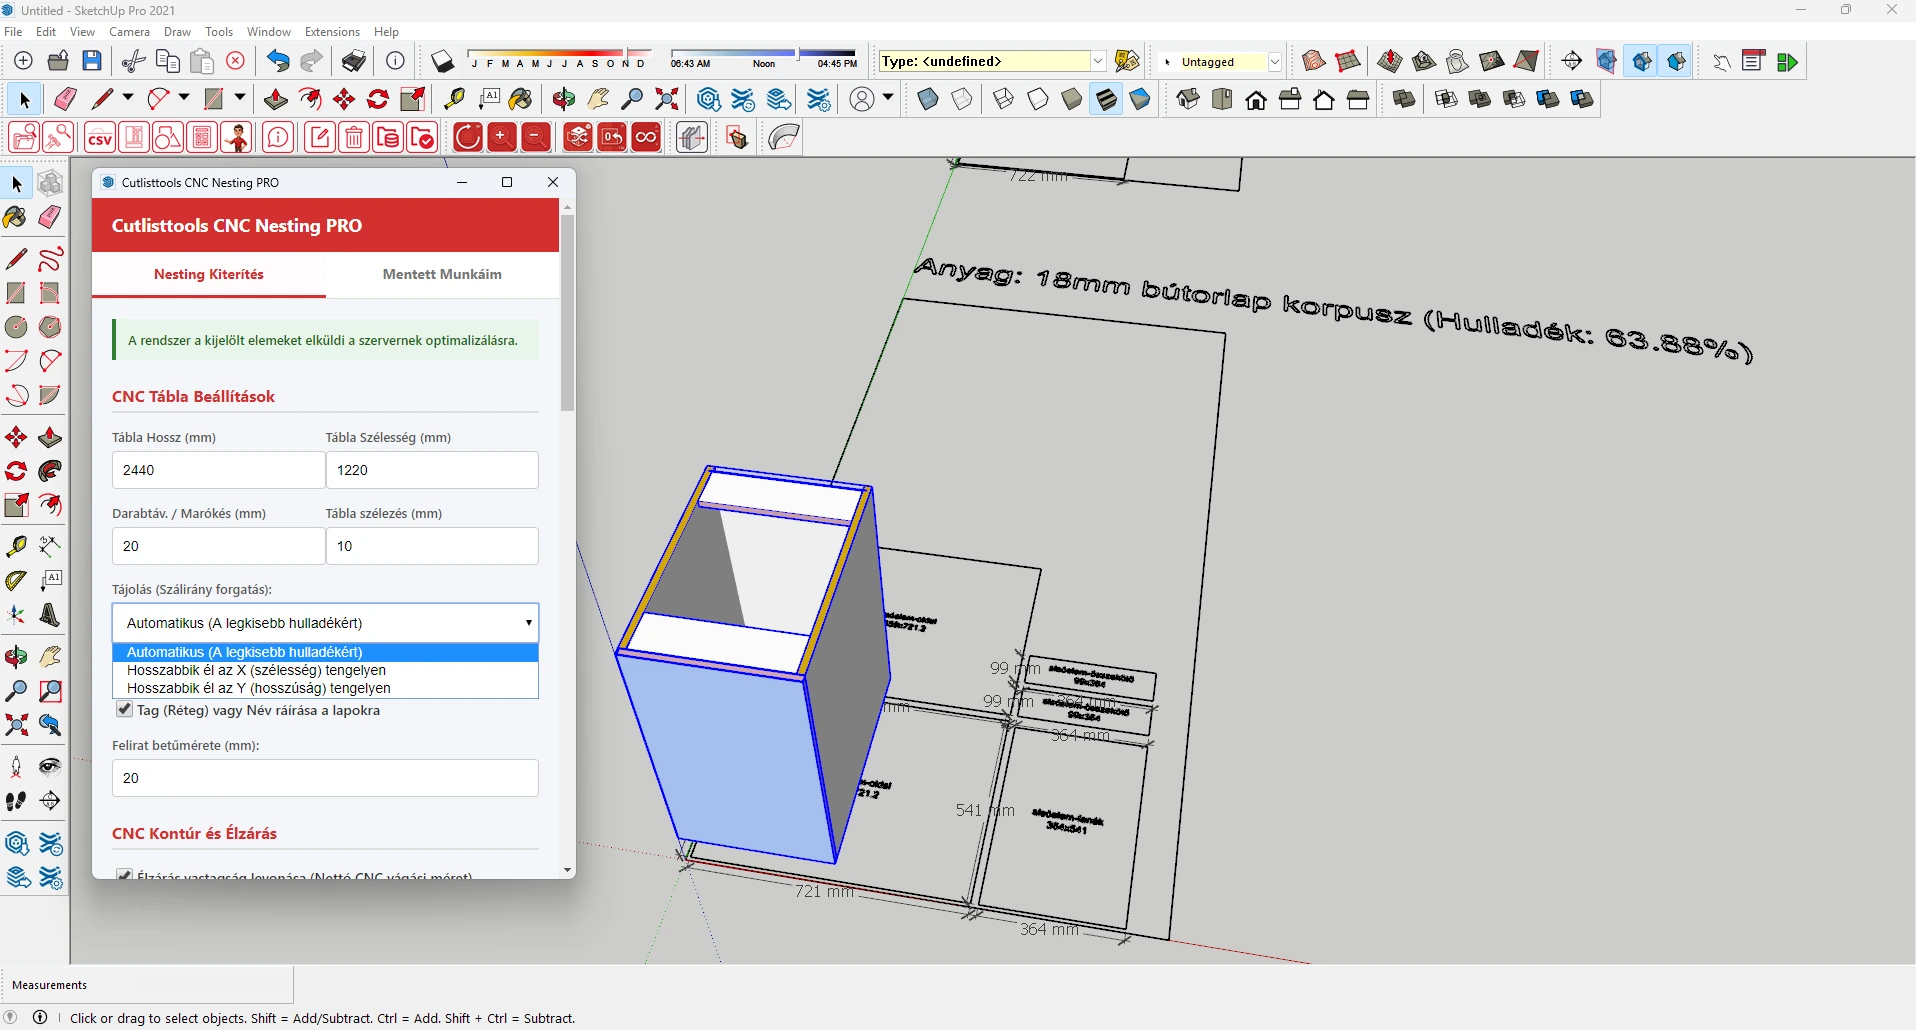
A nesting feladata, hogy azonos anyagú alkatrészeket táblákra rendezzen. Megadjuk a tábla hosszát és szélességét, a szélvágást, az alkatrészek közötti távolságot és a forgathatóságot. A rendszer anyagonként külön kiosztást, táblasorszámot, összterületet és becsült vágási folyómétert számol.
Ebben a folyamatban a táblakiosztás az alkatrészek befoglaló méreteivel dolgozik. A szabálytalan külső formák és a furatok ettől még megmaradnak az eredményben, de az egymás közötti üres helyek maximális, alak-követő kitöltése nem ennek az egyszerű, gyors elrendezőnek a feladata.
Amire kiváló
Átlátható anyagbontás, gyors táblaszám-becslés, alkatrészek csoportosítása, előnézet és szervezett DXF-előkészítés.
Amit nem szabad feltételezni
Nem helyettesíti automatikusan a szabálytalan kontúrok speciális nestingjét, a szálirány szakmai döntését, sem a CAM-technológus ellenőrzését.
CNC nélkül is hasznos: furatárazás és bérgyártási előkalkuláció
Nem kell saját CNC-géppel rendelkezni ahhoz, hogy a megmunkálás költségét már a tervezéskor lássuk. A Furat Árkalkulátor átvizsgálja a SketchUp-modellben címkézett vasalatműveleteket, és külön összesíti a pántok, fióksínek, tiplik és polctartók műveleteit, illetve a hozzájuk tartozó tényleges furatokat.
Ehhez saját egységárak rendelhetők: a pánthoz, sínhez és tiplihez külön alapdíj és furatonkénti díj, a polctartóhoz furatonkénti díj. Az eredmény ezért nem egy tetszőleges „CNC-felár”, hanem a modellből kiolvasott műveletszámok és a műhely vagy a bérgyártó saját árszabásának szorzata.
A nestinghez tartozó kalkuláció ezt egészíti ki az anyagonkénti nettó alkatrészterülettel, a külső kontúrok becsült folyóméterével, a szükséges táblaszámmal és a kihasználtsággal. Megadható globális vagy anyagonként eltérő egységár, így két hasznos becslés készülhet: egy terület- és egy vágási úthossz-alapú költség. Ez saját gép hiányában is jó kiindulópont a bérgyártó ajánlatának értelmezéséhez és a saját ajánlati ár felépítéséhez.
1. MODELL
A vasalatműveletek és a furatok a modellben vannak, ezért a darabszám nem kézi becslésből indul.
2. SAJÁT ÁRAK
A műhely vagy a bérgyártó egységáraival súlyozható a furat, a kontúr és az anyagigény.
3. AJÁNLATI ALAP
Az eredmény műszakilag indokolható előkalkuláció, nem helyettesíti a végleges bérgyártói ajánlatot vagy CAM-ellenőrzést.
Mi történik a webes feldolgozásban?
A plugin nem egy rajzfájlt küld el ellenőrizetlenül. A kiválasztott alkatrészekből összeállít egy CNC-adatcsomagot: benne van az anyag neve, az alkatrész neve és címkéje, a nettó méret, a kontúrok, a furatok, valamint az adott táblához választott méret-, margó-, távolság- és forgatási beállítás.
A webes feldolgozó ezt a csomagot bejelentkezett felhasználóhoz köti, majd anyagonként külön kezeli és rendezi táblákra az alkatrészeket. Az eredmény nemcsak egy táblaszám: anyagonként visszaérkezik a kiosztás, a hasznosulás, az alkatrészek teljes területe, a becsült vágási folyóméter és a hozzá rendelt díjszámítás is.
Plugin → webes feldolgozó → műhelyadat
Nem fekete doboz: visszakövethető CNC-eredmény
A SketchUpból a 2D kontúrok, a kör alakú furatok és a táblabeállítások strukturált adatként indulnak el.
A feldolgozó hitelesíti a kérést, anyagonként futtatja a kiosztást, majd számolt eredményt küld vissza.
A modellben 2D előnézet jelenik meg; a munka később a webes fiókból is visszanézhető és letölthető.
A mentett CNC-munka nem egyszerűen egy fájl
Optimalizálás után a felhasználó névvel mentheti az eredményt a saját webes munkalistájába. Ilyenkor nem a teljes SketchUp-modell kerül fel a szerverre, hanem a már kiszámolt CNC-kiterítés adatai: az anyagonkénti kiosztás, az alkatrészek, a kontúrok, a furatok, a statisztikák és a táblabeállítások. Ez egy visszakereshető gyártási pillanatkép.
A CNC-munkák oldalon a mentett eredményhez táblaszám és vágási hossz látszik, részletes előnézet nyitható, és ugyanabból a tárolt adatkészletből PDF-riport vagy új DXF is kérhető. A projekt csak a hozzá tartozó felhasználói fiókból érhető el; letöltésnél és törlésnél is ellenőrzi a rendszer a jogosultságot.
Ennek műhelyszempontból az az értéke, hogy egy hetekkel korábbi, már jóváhagyott kiosztást nem kell emlékezetből újraépíteni. A névvel mentett eredmény elővehető, áttekinthető, dokumentálható és újra exportálható – miközben továbbra is a CAM-ben kell véglegesíteni a konkrét megmunkálási technológiát.
A furatárazás mentett munkái is visszakereshetők a webes felületen. Ott a már eltárolt modell-leltár alapján az egységárak módosíthatók, a végösszeg újraszámolható, és PDF-összesítő készíthető. Fontos különbség, hogy a web ekkor a mentett mennyiségeket árazza újra; új furatfelismeréshez a SketchUp-modell leltárát kell ismét lefuttatni.
A DXF az átadó nyelv, nem a végállomás
Az exportált R12 DXF zárt vonalláncokat, köröket, táblahálókat és feliratokat tartalmaz. Ez sok CAM-rendszer számára jól értelmezhető kiindulópont: a külső kontúrhoz körbemarást, a körökhöz fúrást vagy zsebmarást, a belső vonalakhoz pedig megfelelő műveletet lehet rendelni.
De a DXF önmagában nem mondja meg, milyen marót használjunk, milyen mélyen dolgozzunk, melyik művelet legyen előbb, hogyan legyen a megfogás, vagy milyen posztprocesszorral készüljön a gép programja. Ezek a CAM és a műhelytechnológia döntései.
Nem szoftvert választunk. Műhelyfolyamatot.
Egy komplett gyártáselőkészítő rendszer és egy rugalmas, több eszközből felépített munkafolyamat között nem lehet általánosan győztest hirdetni. Ugyanaz a megoldás az egyik műhelyben kiváló befektetés, a másikban feleslegesen nagy, drága vagy nehezen kihasználható rendszer lehet.
A kérdés ezért nem az, hogy melyik program „tud többet”, hanem az, hogy abból a tudásból mennyit használunk ki nap mint nap, mennyi munkát vált ki, mennyi hibát előz meg, és mennyi időt vagy pénzt kell hozzá feláldozni.
Komplex rendszer
Egységes, szabványosított gyártáselőkészítés
Egy komplett rendszer nagy előnye lehet, hogy a tervezéstől az alkatrészlistán, vasalatokon és megmunkálásokon át akár a gépi adatokig ugyanabban a logikában tartja a teljes folyamatot. Kevesebb külön program, kevesebb kézi adatátadás és kevesebb olyan pont lehet, ahol ugyanazt az információt újra meg kell adni.
Ez akkor kezd igazán értékessé válni, ha sok hasonló munka készül, több ember dolgozik ugyanazon a folyamaton, fontos az egységes adatbázis és a szabványos működés, vagy a saját gépparkot minél szorosabban szeretnénk összekötni a tervezéssel.
Egyszerű példa: ha a tervező, az előkészítő és a gépkezelő külön ember, akkor nagy érték lehet, hogy mindannyian ugyanabból a strukturált adatból dolgoznak, és kevesebb információ vész el az átadásoknál.
Rugalmas eszközlánc
A meglévő műhelyfolyamathoz igazítható
Egy kisebb, erősen egyedi gyártással foglalkozó műhelyben viszont könnyen lehet, hogy már kialakult a saját tervezési módszer, külön CAM-rendszer dolgozik, bizonyos műveletek bérgyártásban készülnek, és egy komplett gyártáselőkészítő rendszer funkcióinak csak kis része lenne napi használatban.
Ilyenkor érték lehet, ha nem kell a teljes folyamatot egyetlen rendszerhez igazítani. A meglévő tervezőprogram, a megszokott CAM, a külső bérgyártó vagy akár a kézi műhelymunka is megtartható, és csak ott automatizálunk, ahol annak tényleges haszna van.
Egyszerű példa: ha ugyanaz az ember tervezi, készíti elő és gyártja az egyedi bútort, vagy a CNC-munka egy részét külső partner végzi, akkor nem biztos, hogy ugyanaz a mélységű integráció térül meg, mint egy többfős üzemben.
A valódi összehasonlítás alapja
Nem a funkciólista dönt. Az számít, hogyan dolgozik a műhely.
1. Milyen a műhely felszereltsége?
Van saját nesting CNC? Más típusú CNC dolgozik? A szabászat és az élzárás saját műhelyben történik, vagy külső partner végzi? Ha több fontos művelet eleve bérgyártásba kerül, más szoftveres mélységre lehet szükség, mint egy teljesen saját gépparknál.
2. Hány embernek kell ugyanazt az adatot használnia?
Egy egyszemélyes műhelyben sok „átadási probléma” egyszerűen nem létezik, mert ugyanaz az ember tervezi és gyártja a bútort. Több tervezőnél, előkészítőnél és gépkezelőnél viszont az egységes adatstruktúra és a szabványosított folyamat sokkal nagyobb értéket képviselhet.
3. Mit tud már most a műhely?
Nem mindegy, hogy nulláról indulunk, vagy már évek óta működik egy bevált tervezési és CAM-rutin. Egy új rendszer nemcsak licencet jelenthet: új gondolkodásmódot, adatbázis-építést, sablonok létrehozását, betanulást és a régi munkafolyamat részleges átszervezését is.
4. Mitől térül meg?
Nem attól, hogy sok funkció szerepel a menüben. A megtérülést az adja, ha a rendszer rendszeresen időt takarít meg, kivált kézi munkát, csökkenti a hibák számát vagy több munkát tesz feldolgozhatóvá ugyanannyi kapacitással. Ha egy funkciót évente kétszer használunk, egészen más az értéke, mint ha naponta húsz alkalommal.
A szoftver ára csak az egyik költség
A valódi beruházás része lehet a licenc vagy előfizetés mellett a betanulás ideje, a saját elemtárak és szabályok felépítése, a gépi kapcsolat kialakítása, a meglévő projektek átállítása és az is, hogy az új rendszer bevezetése közben ideiglenesen lassabban dolgozunk. Ugyanakkor egy jól kihasznált rendszer ezeket később bőven visszahozhatja. Ezért a bekerülési költséget és a későbbi időnyereséget együtt érdemes nézni.
Négy tipikus helyzet – négy eltérő válasz
Egyszemélyes, egyedi bútorgyártó műhely
Ha ugyanaz az ember tervezi, árazza, készíti elő és gyártja a munkát, akkor gyakran fontosabb a gyorsaság és a rugalmasság, mint egy nagy szervezetre optimalizált adatfolyam. Itt egy jól összeillesztett, kisebb eszközlánc is nagyon hatékony lehet.
Több ember, külön tervezés és gyártás
Minél több kézen megy át ugyanaz a projekt, annál többet érhet az egységes rendszer. Ilyenkor már nemcsak az számít, hogy gyorsabban rajzolunk-e, hanem az is, hogy a következő ember pontosan ugyanazt az adatot kapja-e meg.
Részben vagy teljesen bérgyártó műhely
Ha a lapmegmunkálást külső partner végzi, a saját rendszer legfontosabb feladata sokszor nem a gép közvetlen vezérlése, hanem a pontos, ellenőrizhető gyártási adat és az egyértelmű átadás előállítása.
Nagyobb volumen, sok ismétlődő szerkezet
Ha naponta sok hasonló korpusz, vasalat és megmunkálás ismétlődik, akkor a szabályok, adatbázisok és automatizált gépi átadás egyre nagyobb időnyereséget adhatnak. Itt a mélyebb integráció könnyebben válik valódi termelési előnnyé.
A kérdés ezért nem az, hogy melyik rendszer jobb. Hanem az, hogy az adott műhelyben melyik megoldás csökkenti ténylegesen a munkát és a hibalehetőséget úgy, hogy közben a bevezetésébe fektetett pénz, idő és tanulás is arányban marad a várható haszonnal.
A legtöbb funkció nem automatikusan a legjobb választás. A legjobb rendszer az, amelyikből a saját műhelyedben a legtöbb valódi értéket tudod kivenni.
Öt ellenőrzés, amelyet export előtt érdemes elvégezni
- Alkatrészlogika: minden kivágandó oldal, polc és front önálló, egyértelműen felismerhető elem?
- Anyag és forgatás: a táblaméret, a dekor- vagy szálirány, valamint a forgathatóság valóban megfelel az anyagnak?
- Furatok: minden pánt-, tipli-, polctartó- és sínhely megvan, és a megfelelő oldalon van?
- Kontúrok: zártak, egymástól elválaszthatók, és a nem kívánt segédvonalak nincsenek köztük?
- Technológia: a kiválasztott CNC-gép, szerszám és megfogás valóban képes elkészíteni a felülről elérhető műveleteket?
A jó automatizálás nem rejti el az ellenőrzést
A digitális lánc célja nem az, hogy egyetlen kattintással vakon a gépre küldjünk egy bútort. A valódi előny az, hogy a modellben már egyszer helyesen megadott információ – az alkatrész neve, anyaga, kontúrja és furatai – ne vesszen el a következő lépésben.
Ez kevesebb kézi újragépelést, kevesebb félreértést és gyorsabb módosítást jelenthet. Ha például változik egy korpusz mérete, a modellből új 2D adat, új kiosztás és új ellenőrzési pont keletkezhet. A döntés és a felelősség ugyanakkor ott marad, ahol lennie kell: a gyártást jóváhagyó szakembernél.
Gyakori kérdések
A SketchUp-modellből közvetlenül gépre küldhető program készül?
Nem. A folyamat 2D geometriai előkészítést, alkatrész-elrendezést és DXF-exportot végez. A tényleges szerszámpályát, szerszámválasztást, fogásmélységet és gépvezérlő programot CAM-rendszerben kell szakmailag ellenőrizve elkészíteni.
A furatok is bekerülnek az exportba?
Igen, ha a modellt megfelelően felépített furatgeometriák egészítik ki. A kör alakú furatok a 2D elrendezésben és a DXF-ben is körökként jelennek meg, így a CAM-ben külön művelet rendelhető hozzájuk.
Előkészíthetem a fióksín furatpozícióit SketchUp nélkül?
Igen. A webes Vasalatkezelő Központban névvel menthető furatsémát készíthetsz, például fióksínhez furatátmérővel, magassági helyzettel és előlaptól mért pozíciókkal. A mentett sémát később a SketchUp pluginban hívhatod be a kijelölt alkatrészhez.
Van értelme a rendszernek saját CNC nélkül is?
Igen. A furatárazó a modellben felismert pánt-, sín-, tipli- és polctartó-műveleteket, valamint a furataikat összesíti. A nesting pedig anyagonként megadja a nettó területet, a becsült vágási folyómétert, a táblaszámot és a kihasználtságot. Ezek saját egységárakkal előkalkulációhoz és bérgyártói ajánlatok ellenőrzéséhez használhatók.
Az optimalizálás szabálytalan alakú alkatrészek közötti üres helyet is kitölti?
Az ismertetett folyamat az alkatrészek befoglaló méreteit használja a táblakiosztásnál, miközben a tényleges kontúrokat és furatokat megőrzi. Ez gyors és átlátható előkészítés, de szabálytalan formákhoz nem helyettesít minden speciális, alak-követő nesting rendszert.
Miért kell az élzárás vastagságát már a CNC-előkészítésben figyelembe venni?
A hozzárendelt élzáró vastagságát a rendszer az érintett külső élből levonja, ezért a CNC-kontúr nettó mérete lesz kisebb. A furatkörök koordinátája közben nem mozdul el; első alkalommal ettől függetlenül készíts próbadarabot.
Mit ment el a webes CNC-munkalista?
A mentés a kiszámolt CNC-kiterítés adatait őrzi meg: az anyagonkénti kiosztást, az alkatrészek kontúrjait és furatait, a táblabeállításokat, valamint az összesítő adatokat. A teljes eredeti SketchUp-modell nem kerül ebbe a CNC-projektbe.
Újra letölthető később a mentett CNC-eredmény?
Igen. A saját webes CNC-munkalistában az eredmény előnézete megnyitható, PDF-riport készíthető róla, és ugyanabból a mentett kiterítési adatból új DXF is letölthető. A hozzáférést minden esetben a felhasználói fiók jogosultsága korlátozza.
Mit kell ellenőrizni DXF-export előtt?
Az alkatrészméreteket, az anyagcsoportokat, a forgatási és szálirány-kötöttségeket, a marási távolságokat, a furatok számát és pozícióját, valamint azt, hogy minden kontúr zárt és a kívánt síkban értelmezhető legyen.
A CNC megmunkálás gyakorlati hátteréről: mit lehet nesting CNC-vel készíteni?
A teljes digitális folyamatról: meddig automatizálható a bútortervezés?
Eszközök asztalosoknak
A tervezéstől az ellenőrizhető műhelyadatig
A CutListTools SketchUp-bővítményei a furatok kezelését, a 2D CNC-előkészítést és a táblakiosztás átláthatóbbá tételét támogatják. A jó végeredményhez azonban minden esetben szükség van szakmai ellenőrzésre és megfelelő CAM-folyamatra.